

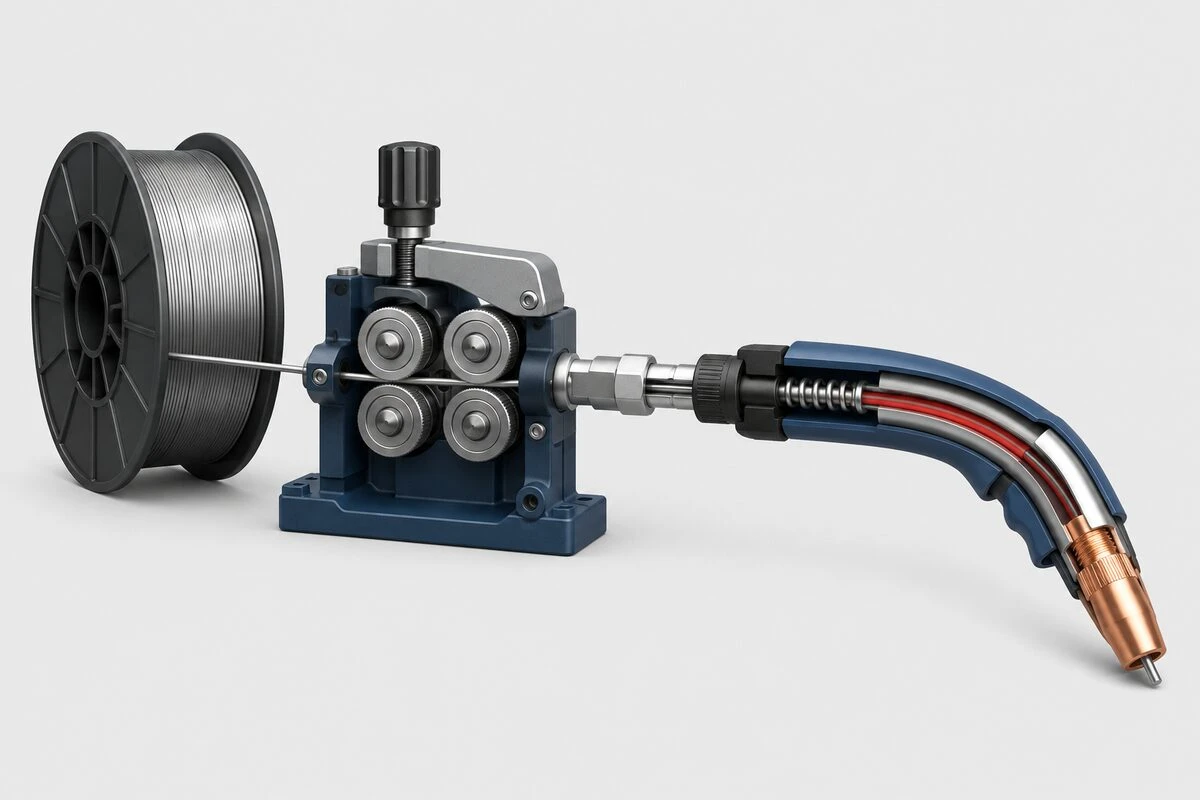
Die richtige Ausrichtung des Schweißdrahtes ist für stabiles MIG/MAG- und Fülldrahtschweißen unerlässlich. Die Ausrichtung hängt jedoch nicht allein vom Brenner ab. Der Schweißdraht muss reibungslos durch das gesamte Zuführsystem laufen – von der Drahtspule und den Antriebsrollen bis zur Einlassführung, der Pistolenauskleidung und der Kontaktspitze.
Wenn eine dieser Komponenten falsch ausgewählt, abgenutzt, verschmutzt oder falsch ausgerichtet ist, kann es beim Bediener zu unregelmäßigem Drahtvorschub, Lichtbogeninstabilität, übermäßiger Spritzerbildung, Rückbrand oder Vogelnest kommen.
In dieser Anleitung wird erläutert, wie Sie einen reibungslosen Drahtweg herstellen und häufig auftretende Probleme bei der MIG-Drahtzuführung beheben.
Was bedeutet die Ausrichtung des Schweißdrahtes?
In einem Drahtvorschub-Schweißsystem bedeutet die richtige Ausrichtung, dass der Schweißdraht einem kontinuierlichen Weg ohne übermäßige Seitwärtsbewegung, Verformung oder Reibung folgt.
Zu den Hauptbestandteilen dieses Weges gehören:
- Schweißdrahtspule
- Spulennabe und Bremse
- Einlassführung
- Antriebsrollen
- Auslassführung oder Pistolenanschluss
- MIG-Brennerauskleidung
- Kontakttipp
Jede Komponente muss zum Schweißdrahtdurchmesser und -typ passen. Ein Problem an irgendeiner Stelle kann die Drahtzuführung am Brenner beeinträchtigen.
Die richtige Zuführung ist besonders wichtig bei automatisierten und hochvolumigen Schweißvorgängen, einschließlich der Produktion von LPG-Flaschen, wo Schwankungen in der Drahtzufuhr die Lichtbogenstabilität, die Schweißkonsistenz und die Produktionseffizienz beeinträchtigen können.
1. Beginnen Sie mit geeignetem Schweißdraht
Der Zustand und die Maßhaltigkeit des Schweißdrahtes wirken sich direkt auf die Zuführbarkeit aus.
Überprüfen Sie das Kabel vor der Installation auf Folgendes:
- Rost, Öl, Feuchtigkeit oder Oberflächenverschmutzung
- Knicke oder scharfe Biegungen
- Lose oder gekreuzte Wicklung
- Schäden, die während der Lagerung oder des Transports entstehen
- Inkonsistenter Durchmesser
- Abblätternde Kupferbeschichtung, wenn kupferbeschichteter Draht verwendet wird
Versuchen Sie nicht, stark gebogenen oder verunreinigten Draht durch den Brenner zu führen. Rost, Schmutz und lose Oberflächenpartikel können sich im Liner ansammeln und den Vorschubwiderstand erhöhen.
Die Drahtspule sollte außerdem in einer trockenen Umgebung gelagert und vor Feuchtigkeit, Staub und korrosiven Stoffen geschützt werden. Schweißdraht, der Feuchtigkeit aufgenommen hat oder Oberflächenkorrosion entwickelt hat, sollte vor der Verwendung gemäß den Empfehlungen des Drahtherstellers beurteilt werden.
2. Passen Sie alle Zuführkomponenten an den Draht an
Der auf der Spule angegebene Drahtdurchmesser sollte mit den angegebenen Größen für Antriebsrollen, Liner und Kontaktspitze übereinstimmen.
Beispielsweise sollte bei Komponenten, die für 1,0-mm-Draht vorgesehen sind, normalerweise ein 1,0-mm-Draht verwendet werden, es sei denn, der Gerätehersteller gibt einen zugelassenen Größenbereich an.
Wichtig ist auch, die Antriebsrollennut auf die Art des Schweißdrahtes abzustimmen:
- V-Nut-Rollenwerden üblicherweise für massiven Stahlschweißdraht verwendet.
- Gerändelte RollenKann für bestimmte Fülldrähte verwendet werden, die zusätzlichen Halt erfordern.
- U-Nut-Rollenwerden üblicherweise für weiche Drähte wie Aluminium verwendet, um Verformungen zu reduzieren.
Die genaue Auswahl sollte den Anweisungen des Schweißgerät-, Brenner- und Verbrauchsmaterialherstellers folgen. Zu aggressive Antriebsrollen können den Draht beschädigen oder verformen, ungeeignete glatte Rollen können durchrutschen.
3. Überprüfen Sie die Spuleninstallation und die Bremsspannung
Installieren Sie die Drahtspule in der richtigen Vorschubrichtung, die vom Hersteller des Drahtvorschubgeräts angegeben ist. Stellen Sie sicher, dass die Spule vollständig auf der Nabe sitzt und gesichert ist.
Die Spulenbremse sollte genügend Widerstand bieten, um zu verhindern, dass sich die Drahtspule weiter dreht, nachdem der Abzug losgelassen wurde. Eine zu hohe Bremsspannung führt jedoch dazu, dass der Antriebsmotor stärker arbeitet, und kann zu Durchrutschen oder ungleichmäßigem Vorschub führen.
Die richtige Einstellung sollte:
- Vermeiden Sie übermäßigen Spulenüberlauf
- Verhindern Sie, dass sich der Draht löst oder von der Spule fällt
- Lassen Sie die Antriebsrollen den Draht ohne unnötigen Widerstand ziehen
Kompensieren Sie eine übermäßige Spannung der Spulenbremse nicht durch zu starkes Anziehen der Antriebsrollen. Der zugrunde liegende Widerstand sollte zunächst korrigiert werden.
4. Richten Sie die Einlassführung, die Antriebsrollen und die Auslassführung aus
Die Einlassführung leitet den Draht von der Spule in die Nut der Antriebsrolle. Der Draht sollte mittig in die Nut eintreten und ohne scharfe Richtungsänderung in die Auslassführung übergehen.
Überprüfen Sie Folgendes:
- Die Einlass- und Auslassführungen sind korrekt installiert
- Der Draht läuft in der richtigen Antriebsrollenrille
- Die Antriebsrollen sind richtig zueinander ausgerichtet
- Die Führungsrohre sind nahe genug an den Rollen positioniert
- Es gibt keinen übermäßigen Spalt, in dem sich weicher Draht verbiegen könnte
- Die Führungen sind nicht verschlissen, beschädigt oder verstopft
Eine schlechte Ausrichtung im Vorschub kann dazu führen, dass der Draht an einer Führung reibt, Material von der Oberfläche abschneidet oder sich verbiegt, bevor er in den Brenner gelangt.
5. Stellen Sie den Antriebsrollendruck richtig ein
Der Druck der Antriebsrolle muss hoch genug sein, um den Draht ohne Schlupf vorzuschieben, jedoch nicht höher als nötig.
Wenn der Druck zu niedrig ist:
- Der Draht kann verrutschen
- Die Drahtvorschubgeschwindigkeit kann schwanken
- Der Lichtbogen kann instabil werden
- Der Draht kann bei normalem Widerstand stoppen
Wenn der Druck zu hoch ist:
- Massiver Draht kann abgeflacht oder markiert sein
- Fülldraht kann gequetscht werden
- Weicher Draht kann verformt werden
- Im Liner können sich Metallpartikel ansammeln
- Wenn der Draht auf ein Hindernis trifft, kann es zum Nisten von Vögeln kommen
Beginnen Sie mit einer relativ niedrigen Einstellung und erhöhen Sie den Druck schrittweise, bis der Draht gleichmäßig gefördert wird. Verwenden Sie das vom Gerätehersteller empfohlene Verfahren zur Druckprüfung, anstatt sich nur auf die visuelle Beurteilung zu verlassen.
Übermäßiger Rollendruck sollte niemals verwendet werden, um einen verstopften Liner, eine beschädigte Kontaktspitze oder ein stark gebogenes Pistolenkabel zu überwinden.
6. Wählen Sie die richtige Brennerauskleidung aus und installieren Sie sie
Der Brennereinsatz stützt und führt den Schweißdraht durch das Brennerkabel. Es muss für das Drahtmaterial und den Durchmesser geeignet sein.
Ein zu kleiner Liner kann zu übermäßiger Reibung führen. Ein zu großer Liner bietet insbesondere bei weicheren Drähten möglicherweise keinen ausreichenden Halt. Eine falsche Linerlänge kann auch zu Lücken oder Kompressionsstellen am Pistolenanschluss und am Ende der Kontaktspitze führen.
Überprüfen Sie den Liner, wenn der Drahtvorschub unregelmäßig wird. Zu den häufigsten Liner-Problemen gehören:
- Angesammelte Drahtspäne
- Rost, Staub oder andere Verunreinigungen
- Knicke durch ein stark gebogenes Brennerkabel
- Verschleiß durch längeren Gebrauch
- Falscher Linerdurchmesser
- Falsche Schnitt- oder Einbaulänge
Reinigen oder ersetzen Sie den Liner gemäß den Anweisungen des Brennerherstellers. Verwenden Sie keinen übermäßigen Druck der Antriebsrolle, um den Draht durch eine verunreinigte oder beschädigte Auskleidung zu drücken. ESAB identifiziert verschmutzte oder beschädigte Liner als häufige Ursache für unregelmäßige Zuführungen.
7. Halten Sie das Brennerkabel so gerade wie möglich
Scharfe Biegungen und enge Schlaufen erhöhen die Reibung zwischen Schweißdraht und Liner.
Beim Schweißen:
- Vermeiden Sie es, das Kabel fest um das Gerät zu wickeln
- Stellen Sie keine schweren Gegenstände auf das Kabel
- Vermeiden Sie scharfe Biegungen in der Nähe des Vorschubgeräts oder des Brennergriffs
- Überprüfen Sie das Kabel auf Quetschungen, Knicke oder innere Beschädigungen
- Nutzen Sie für die Anwendung eine praktische Brennerlänge
Ein längeres Pistolenkabel erzeugt im Allgemeinen einen höheren Vorschubwiderstand. Für weichen Aluminiumdraht ist je nach Anwendung möglicherweise eine kürzere Pistole, eine Spulenpistole oder ein Push-Pull-Vorschubsystem erforderlich.
8. Verwenden Sie die richtige Kontaktspitze
Die Kontaktspitze überträgt den Schweißstrom auf den Draht und führt ihn zur Schweißstelle. Seine Bohrung muss zum Schweißdrahtdurchmesser und zur Anwendung passen.
Eine zu kleine Kontaktspitze kann Folgendes verursachen:
- Übermäßige Reibung
- Drahtbeschlagnahme
- Burnback
- Unregelmäßiger elektrischer Kontakt
Eine abgenutzte oder zu große Spitze kann Folgendes verursachen:
- Instabile Stromübertragung
- Ein unregelmäßiger Bogen
- Übermäßige Bewegung des Drahtes an der Spitze
- Inkonsistente Kabelplatzierung
Installieren Sie die Kontaktspitze gemäß den Anweisungen des Brennerherstellers. Ersetzen Sie es, wenn die Bohrung verschlissen, oval, durch Spritzer verstopft oder durch Rückbrand beschädigt ist.
Auch die Gasdüse sollte einigermaßen sauber gehalten werden, eine Verunreinigung der Düse sollte jedoch nicht mit einer internen Behinderung der Drahtzuführung verwechselt werden.
9. Stellen Sie die Drahtvorschubgeschwindigkeit als Teil des Schweißvorgangs ein
Die Drahtvorschubgeschwindigkeit beeinflusst den Schweißstrom und muss mit Spannung, Drahtdurchmesser, Schutzgas, Verbindungsdesign, Materialstärke und Vorschubgeschwindigkeit abgestimmt werden.
Allerdings ist eine falsche Drahtvorschubgeschwindigkeit normalerweise nicht die Hauptursache für eine mechanische Fehlausrichtung im Brenner.
Wenn der Drahtvorschub mechanisch reibungslos verläuft, der Lichtbogen jedoch instabil ist, prüfen Sie, ob:
- Drahtvorschubgeschwindigkeit und Spannung sind richtig ausgeglichen
- Die Polarität entspricht dem ausgewählten Kabel
- Die Arbeitsverbindung ist sicher
- Das Schutzgas und die Durchflussrate sind korrekt
- Der Abstand der Kontaktspitze zum Arbeitsplatz ist angemessen
- Der ausgewählte Draht ist für das Grundmaterial und das Verfahren geeignet
Vermeiden Sie es, jede instabile Perle als Problem bei der Drahtausrichtung zu diagnostizieren. Porosität, mangelnde Verschmelzung, übermäßige Spritzer und unregelmäßige Perlenform können mehrere Ursachen haben.
Häufige Probleme mit der MIG-Drahtzuführung
1. Vogelnisten
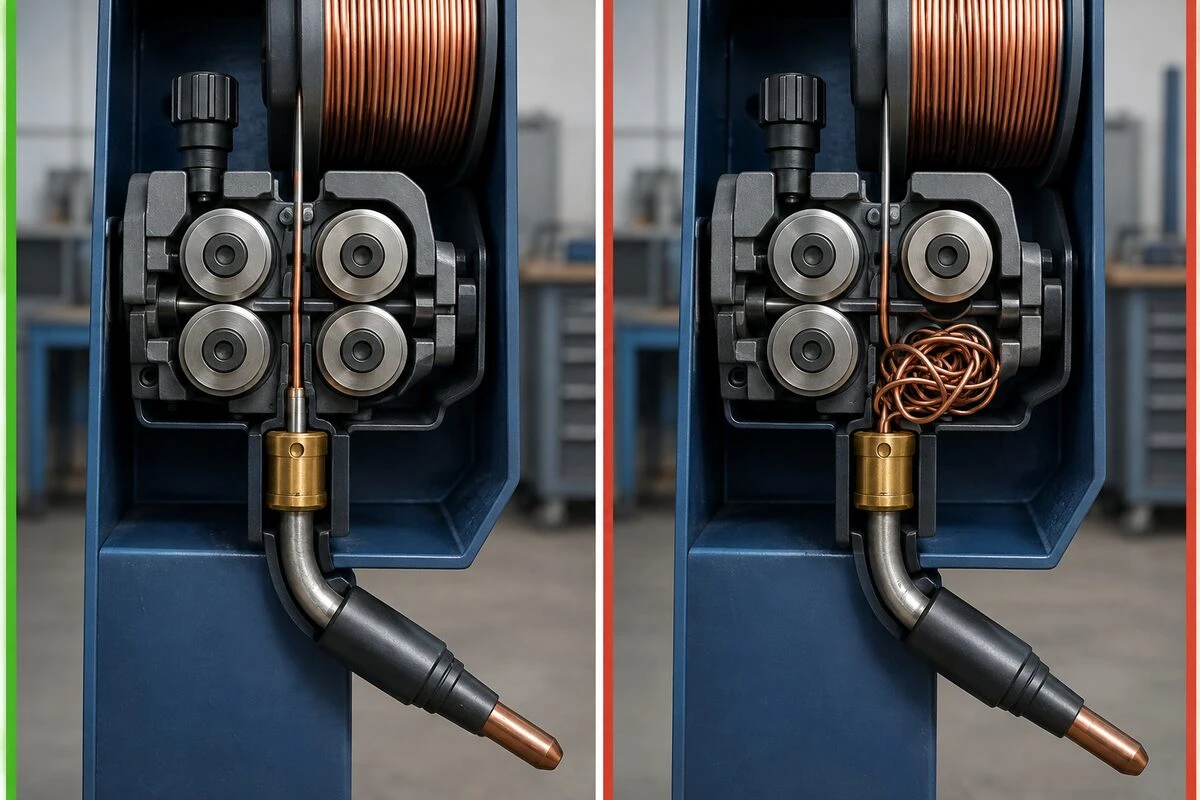
Unter Vogelnest versteht man die Ansammlung von verwickeltem Draht zwischen den Antriebsrollen und dem Eingang zum Geschützrohr.
Mögliche Ursachen sind:
- Ein verstopfter, beschädigter oder falsch dimensionierter Liner
- Zu hoher Antriebsrollendruck
- Eine verstopfte oder zurückgebrannte Kontaktspitze
- Falsch ausgerichtete Führungsrohre
- Ein stark gebogenes Taschenlampenkabel
- Ein zu großer Spalt zwischen den Antriebsrollen und der Führung
- Falsche Spulenbremsspannung
- Weicher Draht wird durch ein ungeeignetes System gedrückt
Stoppen Sie das Gerät und befolgen Sie die Anweisungen des Herstellers zum sicheren Herunterfahren. Entfernen Sie den Kabelsalat, bestimmen Sie die Widerstandsquelle und installieren Sie den neuen Draht korrekt. Wenn Sie einfach das sichtbare Gewirr wegschneiden, ohne das Hindernis zu beheben, kann das Problem in der Regel erneut auftreten.
2. Rückbrand
Ein Rückbrand entsteht, wenn der Draht zurückschmilzt und mit der Kontaktspitze verschmilzt.
Mögliche Ursachen sind:
- Unterbrechung des Drahtvorschubs
- Falsche Balance zwischen Spannung und Drahtvorschubgeschwindigkeit
- Übermäßige Schwankung des Abstands zwischen Kontaktspitze und Werkstück
- Eine abgenutzte oder ungeeignete Kontaktspitze
- Falsche Burnback-Einstellungen bei automatisierten Geräten
Ersetzen Sie eine beschädigte Kontaktspitze und überprüfen Sie den gesamten Zufuhrweg vor dem Neustart.
3. Durchrutschen des Drahtes an den Antriebsrollen
Schlupf kann durch unzureichenden Rollendruck, ungeeignete Antriebsrollen, eine verschlissene Nut oder einen zu hohen Strömungswiderstand verursacht werden.
Bevor Sie den Walzendruck erhöhen, prüfen Sie Folgendes:
- Spannung der Spulenbremse
- Zustand des Liners
- Brennerkabelführung
- Zustand der Kontaktspitze
- Antriebsrollengröße und Nuttyp
- Ausrichtung des Führungsrohrs
Eine Erhöhung des Drucks ohne Beseitigung des eigentlichen Hindernisses kann den Draht verformen und das Problem verschlimmern.
4. Unregelmäßige Drahtrichtung an der Kontaktspitze
Eine leichte Krümmung des aus der Spitze austretenden Drahtes kann durch die natürliche Form des aufgewickelten Drahtes entstehen. Schwere oder wechselnde Abweichungen können auf Folgendes hinweisen:
- Eine abgenutzte Kontaktspitze
- Beschädigter oder schlecht gewickelter Schweißdraht
- Falsche Liner-Installation
- Zu viel Drahtguss oder Helix
- Fehlausrichtung des Zufuhrsystems
- Ein gebogener Fackelhals
Wenn eine präzise Drahtplatzierung erforderlich ist, insbesondere beim automatischen Schweißen, sollten der Zustand des Drahtgusses, der Wendel und der Spitze zusammen mit der Brennerpositionierung kontrolliert werden.
Eine praktische Inspektionscheckliste
Stellen Sie vor dem Schweißen sicher, dass:
- Art und Durchmesser des Schweißdrahtes passen zum Verfahren
- Die Drahtoberfläche ist sauber und unbeschädigt
- Die Spule ist in der richtigen Richtung eingebaut
- Die Spannung der Spulenbremse verhindert ein Überlaufen, ohne übermäßigen Widerstand zu erzeugen
- Antriebsrollen passend zum Drahtdurchmesser und -typ
- Der Draht sitzt richtig in der Nut der Antriebsrolle
- Einlass- und Auslassführungen sind ausgerichtet
- Der Druck der Antriebswalze ist nicht höher als nötig
- Der Liner ist sauber, hat die richtige Größe und ist ordnungsgemäß installiert
- Das Brennerkabel weist keine scharfen Biegungen auf
- Die Kontaktspitze passt zum Draht und ist nicht abgenutzt
- Drahtvorschubgeschwindigkeit, Spannung und Polarität passen zum Schweißverfahren
Trennen Sie immer die Stromquelle, bevor Sie den Futterspender öffnen oder an stromführenden Futterkomponenten arbeiten. Beachten Sie dabei die Sicherheitsanweisungen des Geräteherstellers.
Schweißdrahtversorgung für die Zylinderherstellung
Shanghai Luzhen SCM Co., Ltd. liefertSchweißmaterialien und verwandte Produktefür Gasflaschenhersteller und andere Metallverarbeitungsanwendungen.
Schweißdraht sollte ausgewählt werden nach:
- Schweißprozess
- Grundmaterialqualität
- Drahtdurchmesser
- Erforderliche mechanische Eigenschaften
- Schweißposition
- Schutzgas
- Produktionsausrüstung
- Anwendbares Schweißverfahren und Produktnorm
Für die Herstellung von Gasflaschen müssen Schweißzusätze mit dem Flaschenstahl und dem qualifizierten Schweißverfahren kompatibel sein. Es sollte nicht davon ausgegangen werden, dass eine häufig verwendete Drahtklassifizierung für jedes Zylinderdesign oder jede Produktionslinie geeignet ist.
Wir können Schweißdraht in bestimmten Durchmessern und Verpackungsformaten gemäß den Fertigungsanforderungen unserer Kunden liefern. Kontaktieren Sie uns unter Angabe der Grundmaterialsorte, des Schweißverfahrens, des Drahtdurchmessers, der geltenden Norm und der erforderlichen Bestellmenge, damit wir Ihnen eine geeignete Lieferlösung empfehlen können.
Abschluss
Eine zuverlässige Schweißdrahtzuführung hängt vom gesamten System ab – nicht nur von der Position des Drahtes im Brenner.
Korrekt aufeinander abgestimmte Antriebsrollen, Führungen, Liner und Kontaktspitze sorgen für einen kontrollierten Drahtweg. Durch die richtige Spulenbremse und die richtige Spannung der Antriebsrolle kann sich der Draht dann gleichmäßig bewegen, ohne zu verrutschen oder sich zu verformen. Regelmäßige Inspektion und Reinigung tragen dazu bei, Vogelnest, Rückbrand und fehlerhafte Lichtbogenleistung zu verhindern.
Wenn ein Vorschubproblem auftritt, lokalisieren und beheben Sie die Widerstandsquelle, bevor Sie den Antriebsrollendruck erhöhen oder die Schweißparameter ändern.